APEX EcoBuilt
Fabricante líder de sistemas de aluminio y viviendas modulares
APEX EcoBuilt
Fabricante líder de sistemas de aluminio y viviendas modulares
 05 sep, 2026Conocimientos
Por el equipo de ingeniería de APEX EcoBuilt — especialistas en simulación estructural basada en BIM/FEA para sistemas de construcción en aluminio.
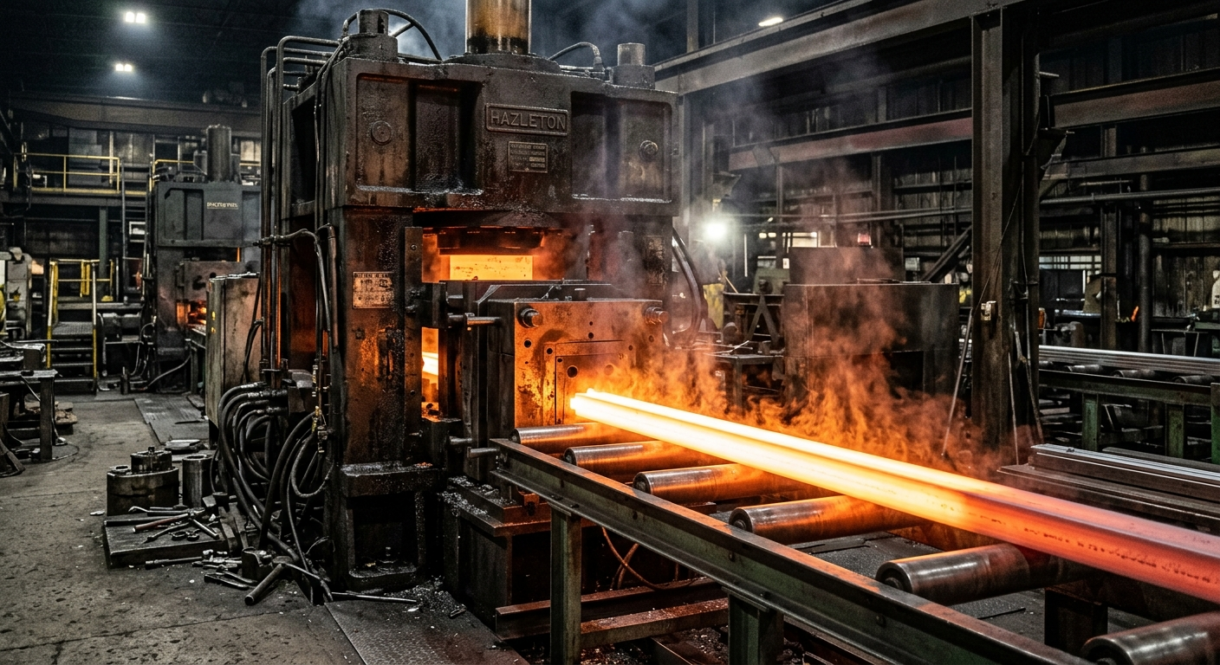
Las extrusiones de aluminio son perfiles metálicos formados al empujar aluminio calentado a través de un dado perfilado, produciendo una longitud continua con una sección transversal fija. El proceso convierte un tocho sólido en cualquier cosa, desde una pequeña barra con ranura en T hasta un gran montante arquitectónico, y es el método de fabricación detrás de la mayoría de los componentes de marcos, estructurales y de fachada de aluminio que hay hoy en el mercado.
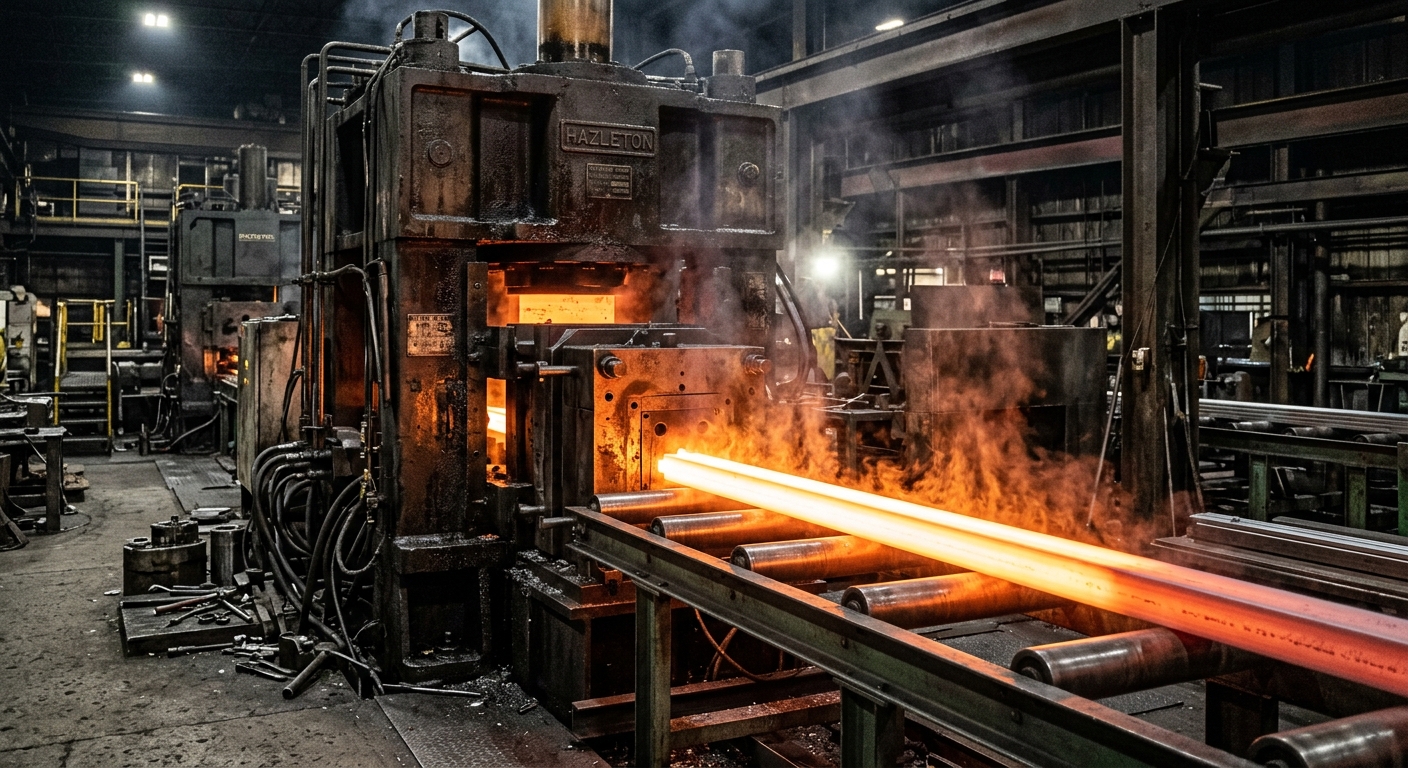
La extrusión de aluminio es un proceso de fabricación, no una línea de productos. Un tocho cilíndrico de aluminio se calienta hasta que sea maleable y luego se fuerza a través de un dado de acero endurecido bajo alta presión. Cualquier forma que se corte en el dado — un canal, un tubo, una ranura en T, un montante complejo de múltiples cavidades — se convierte en la forma del aluminio que sale por el otro lado. El dado es lo que separa una barra estándar con ranura en T de un perfil arquitectónico personalizado: mismo proceso, diferente herramienta.
Los tochos se calientan a aproximadamente 425–495 °C antes del prensado — lo suficientemente caliente para fluir bajo presión pero sin fundirse. El tonelaje de prensa para perfiles arquitectónicos suele ser de 1.500–5.000 toneladas, y la velocidad de extrusión se sitúa entre 0,9–4,6 metros por minuto, con aleaciones más blandas como la 6063 a mayor velocidad que la 6061 de mayor resistencia. Tras salir del dado, la extrusión se enfría al aire o con agua, luego se estira y se endereza para corregir la torsión, se corta a medida y se envejece o se trata térmicamente para alcanzar su resistencia final.
Los tamaños de las extrusiones de aluminio están limitados por el círculo de prensa y el dado; los rangos a continuación son en los que se encaja la mayoría del trabajo arquitectónico.
Los perfiles se dividen en tres grandes familias: barras de estructura con ranura en T con ranuras integradas para tuercas en T, perfiles estructurales estándar — tubos, canales y ángulos — y perfiles arquitectónicos personalizados como montantes, travesaños y remates de revestimiento diseñados para una envolvente de edificio específica en lugar de tomarse de un catálogo.
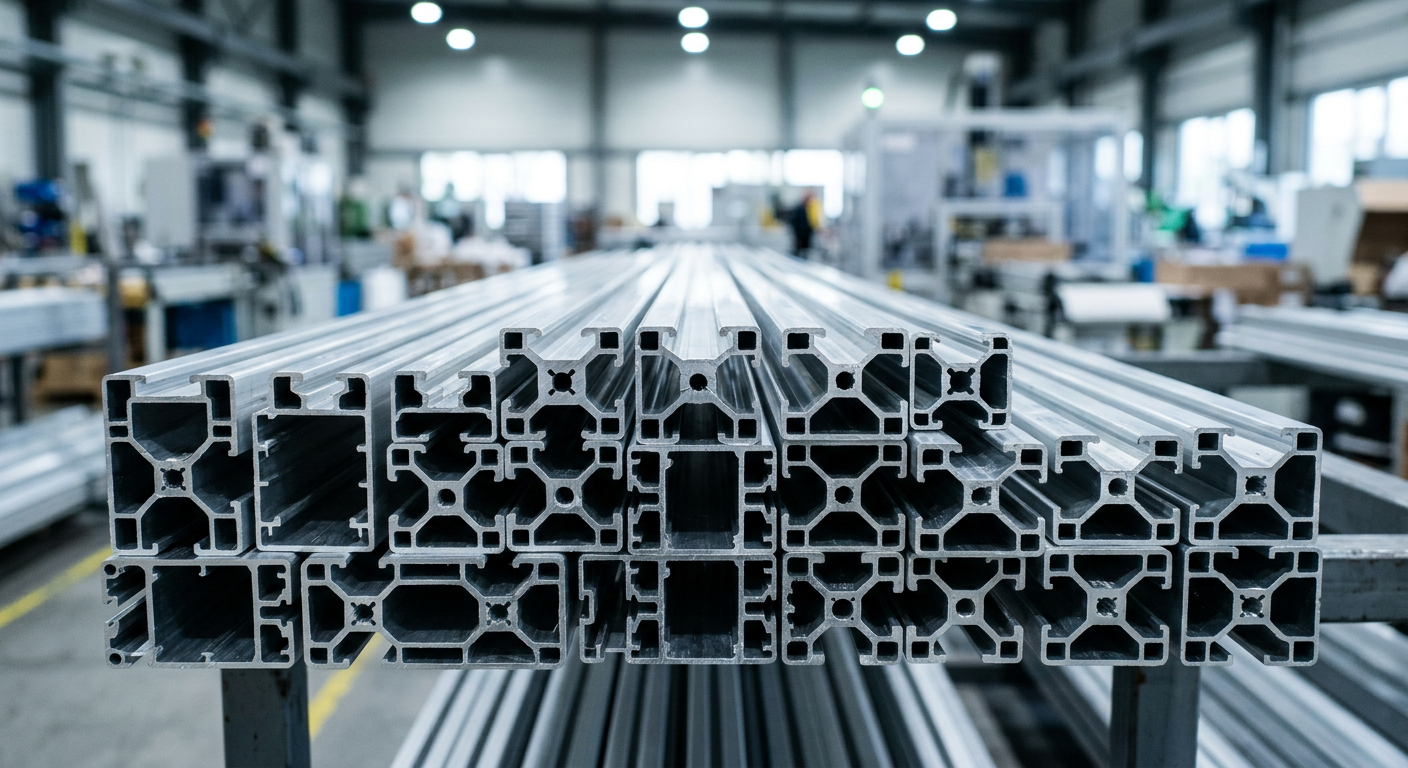
Los tamaños de círculo de prensa en toda la industria van desde aproximadamente 7 pulgadas hasta más de 20 pulgadas de diámetro para secciones personalizadas grandes, pero un círculo mayor exige más tonelaje y un émbolo más lento, por lo que los perfiles sobredimensionados cuestan más y se producen más lentamente que los tamaños estándar. 6063-T5 es la opción común para perfiles arquitectónicos porque se extruye limpiamente y se acaba bien; 6061-T6 se prefiere cuando importa una mayor resistencia estructural. Consulte 6061 vs 6063 Aluminio: Qué especificar para saber cuándo usar cada una.
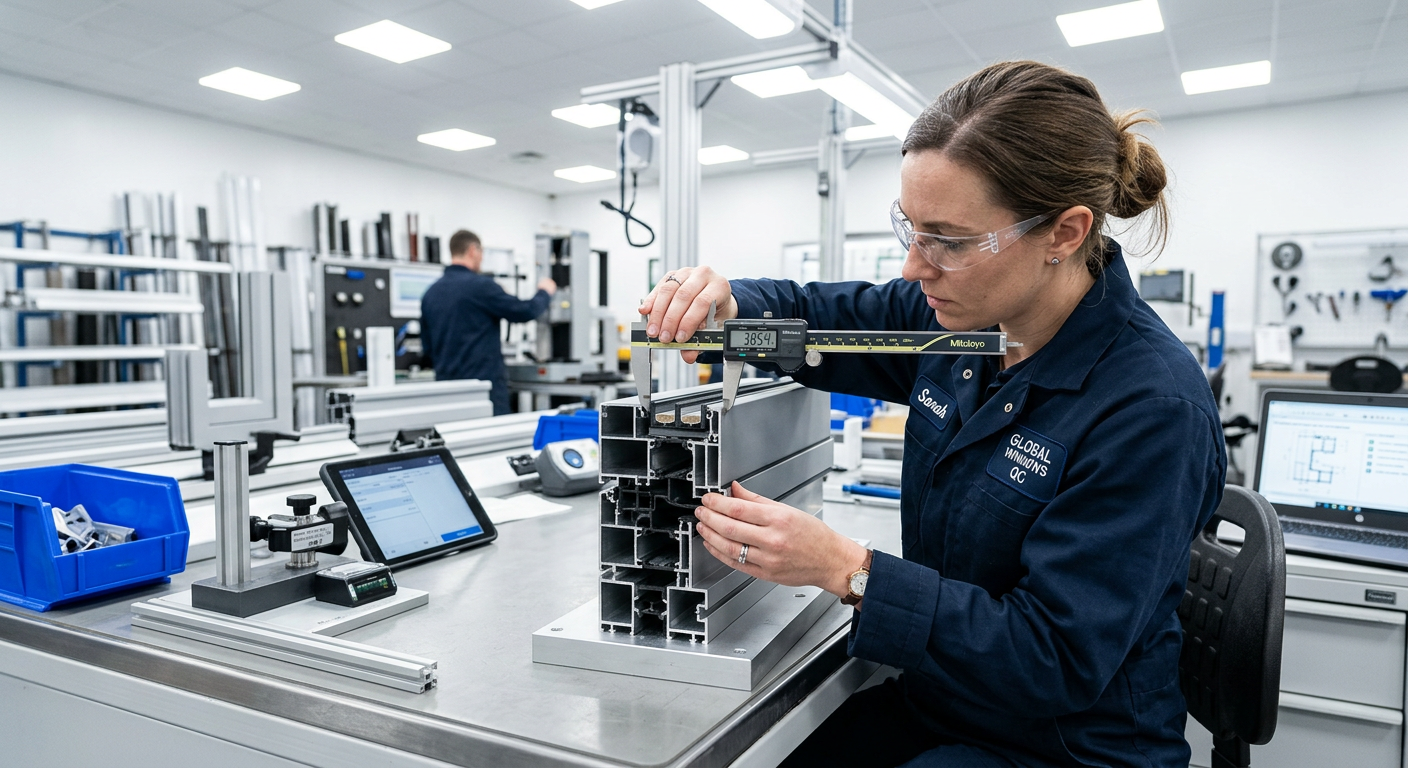
La norma ASTM B221 establece las tolerancias dimensionales de la industria, y varían según la dimensión — una pared de menos de 1" puede mantener ±0,004", mientras que una sección transversal mayor se amplía a ±0,01" o más. Los perfiles de pared delgada pueden acumular tolerancia en múltiples paredes, por lo que una forma compleja de múltiples cavidades acumula más desviación total que una barra simple del mismo tamaño nominal.
La extrusión no está exenta de limitaciones. Líneas de dado — estrías tenues que recorren la longitud de un perfil por el desgaste del dado y la lubricación — se gestionan con anodizado o recubrimiento, no se eliminan. Una alta relación de lengüeta (la longitud sobresaliente de una aleta frente a su grosor) se vuelve más difícil de rellenar uniformemente a medida que aumenta, lo que limita cuán delgada y larga puede ser una pata decorativa o de enclavamiento antes de que el llenado incompleto o la distorsión del dado se conviertan en un riesgo. Las aleaciones de alta resistencia de la serie 7xxx resisten el flujo del metal a la temperatura de extrusión, por lo que rara vez se usan para formas arquitectónicas extruidas a pesar de superar a las aleaciones 6xxx en resistencia bruta. La mayoría de los proveedores también fijan un peso mínimo de pedido por corrida de dado — comúnmente 500–2.000 lb — ya que reequipar la prensa por debajo de ese volumen no es económico.
Dos patrones de fallo aparecen repetidamente cuando los parteluces y travesaños extruidos se modelan bajo cargas reales de edificio: concentración de tensiones en los radios de acuerdo donde una pared delgada se une a un brazo estructural más grueso, y flexión torsional en secciones transversales abiertas (no tubulares) bajo carga de viento — que se manifiesta como distorsión de la ranura de acristalamiento en lugar de rotura total. La simulación FEA vinculada al BIM permite a los ingenieros probar un diseño de matriz frente a cargas de viento, térmicas y sísmicas antes de que se corte el acero, detectando una pared infradimensionada o una lengüeta demasiado profunda que de otro modo solo saldría a la luz después de la instalación.
Los perfiles estándar provienen de matrices que ya están en la biblioteca de un proveedor, lo que los hace más baratos y rápidos de enviar, ya que el utillaje ya está amortizado. Los perfiles personalizados requieren una nueva matriz cortada según la sección transversal exacta del comprador — la decisión correcta cuando un proyecto necesita una forma que ningún catálogo ofrece, como un parteluz de muro cortina propietario o una dimensión no estándar.
Las matrices huecas, necesarias para perfiles tubulares, suelen costar 2–3 veces más de fabricar que las matrices para perfiles macizos, y esa diferencia se traslada al precio por pieza a bajo volumen. Costo de las extrusiones de aluminio: precios y qué los afecta desglosa cómo el tipo de matriz, la aleación y el volumen de pedido se combinan para fijar el precio final.
El utillaje nuevo para una matriz personalizada suele costar entre $500 y $2.000 y tarda de 3 a 6 semanas en cortarse y validarse antes de que comience la producción. Fabricación de extrusiones de aluminio personalizadas cubre lo que implica conseguir que un perfil se diseñe y produzca a escala. Para un proyecto específico, contáctenos con la forma del perfil y la aplicación para recibir comentarios directos sobre la viabilidad.
¿Qué es una extrusión de aluminio?
Es un tramo de aluminio con una forma de sección transversal fija, producido al forzar una palanquilla calentada a través de una matriz. La forma puede ser tan simple como una barra plana o tan compleja como un parteluz arquitectónico multicavidad — la matriz determina el resultado, no el material en sí.
¿Dónde puedo comprar extrusión de aluminio barata?
El precio depende en gran medida del tipo de matriz, la aleación, el acabado y el volumen de pedido, más que de cualquier fuente "barata" en particular. Consulte Costo de las extrusiones de aluminio: precios y qué los afecta para saber qué determina realmente el precio antes de comparar proveedores.
¿Cuál es la extrusión de aluminio más resistente?
No existe un único perfil "más resistente" — la resistencia depende de la aleación y el temple (el 6061-T6 generalmente supera al 6063-T5), además del grosor de pared y el diseño de la sección transversal. Un perfil de pared delgada en una aleación resistente puede rendir menos que un perfil de pared más gruesa en una aleación estándar.
¿Qué significa 80/20 en extrusión de aluminio?
"80/20" es una marca comercial (80/20 Inc.) de un sistema específico de estructura modular con ranura en T, no una especificación técnica ni un estándar de la industria. Otros fabricantes producen perfiles con ranura en T compatibles o similares bajo sus propias marcas utilizando el mismo proceso general de extrusión.
¿En qué tamaños vienen las extrusiones de aluminio?
Los tamaños abarcan un amplio rango — las barras pequeñas de estructura con ranura en T comienzan alrededor de 1"×1", mientras que las secciones arquitectónicas personalizadas pueden llegar hasta el tamaño del círculo de la prensa, comúnmente de 7" a más de 20 pulgadas de diámetro en toda la industria. Las dimensiones exactas disponibles dependen de la matriz específica y la capacidad de la prensa utilizada para producir el perfil.
¿Cuál es la diferencia entre los perfiles de extrusión de aluminio estándar y personalizados?
Los perfiles estándar utilizan matrices ya fabricadas y disponibles en el catálogo de un proveedor, lo que los hace más rápidos y baratos de producir. Los perfiles personalizados requieren una nueva matriz diseñada según la sección transversal exacta del comprador — normalmente entre $500 y $2.000 en utillaje y de 3 a 6 semanas de plazo de entrega — lo que vale la pena cuando un proyecto necesita una forma que ningún catálogo ofrece.




Árabe

Inglés

Español
Complete el formulario a continuación y nuestro equipo se pondrá en contacto con usted en un plazo de 24 horas con una solución a medida.
